
Saphir, Tetra Core und Diamant Schneiddüsen
Unsere Hersteller von Schneiddüsen sitzen in Europa und USA. Der in Europa produziert seit über 80 Jahren hochpräzise technische Teile aus extrem harten Materialien. Wir sprechen hier von synthetischem Saphir / Rubin, Hartmetallen und Feinkeramik.
Schneiddüsen in SL
Schneiddüsen in der Qualität Standard Líné
Schneiddüsen in HP
Schneiddüsen in der Qualität High Performance
Ausführung der Schneiddüsen / Wasserdüsen
Die Schneiddüsen gibt es in Saphir, Diamant und Tetra Core
Schneiddüse ASC Typ20

Schneiddüse Typ 20 – Präzisionsdüse für Wasserstrahlschneidanlagen. Die Düsenbohrung formt den gebündelten Wasserstrahl für den Schneidprozess.
Schneiddüse ASC Typ 61

Schneiddüse Typ 61 – Wasserdüse für Schneidköpfe mit Aufnahme für Typ 61. Für die Auswahl ist neben der Bauform der benötigte Bohrungsdurchmesser entscheidend.
Schneiddüse ASC Typ 62

Schneiddüse Typ 62 – Schneiddüse zur gezielten Bündelung des Hochdruckwassers. Geeignet als Ersatzdüse, wenn Bauform und Bohrung mit der vorhandenen Düse übereinstimmen.
Schneiddüse ASC Typ 63
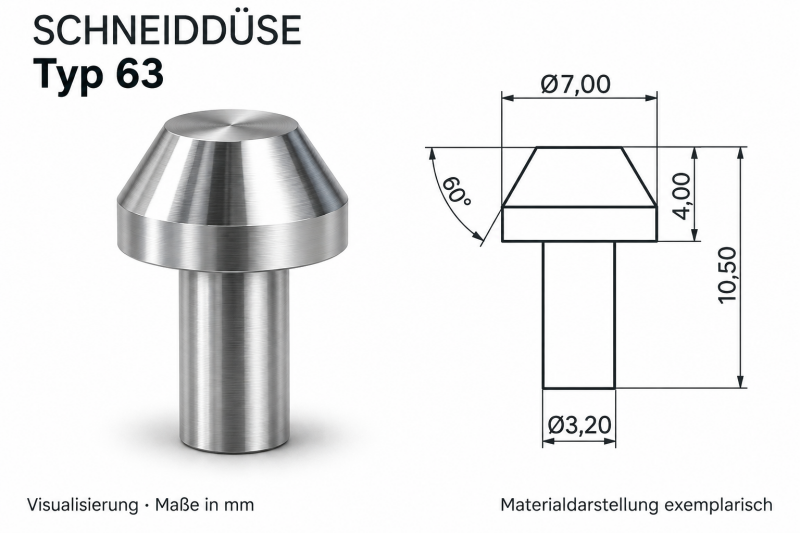
Schneiddüse Typ 63 – Präzisionsdüse zur Strahlbildung im Wasserstrahl-Schneidkopf. Die Bohrung bestimmt den Durchmesser des austretenden Wasserstrahls.
Schneiddüse ASC Typ 68
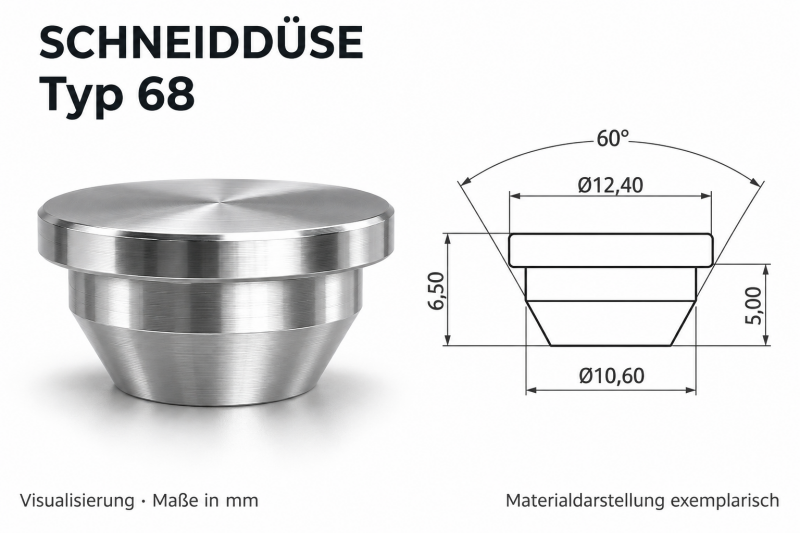
Schneiddüse Typ 68 – Düseneinsatz für Wasserstrahl-Schneidköpfe mit passender Aufnahme. Die Düse bündelt das Hochdruckwasser zu einem feinen Strahl.
Schneiddüse ASC Typ 69
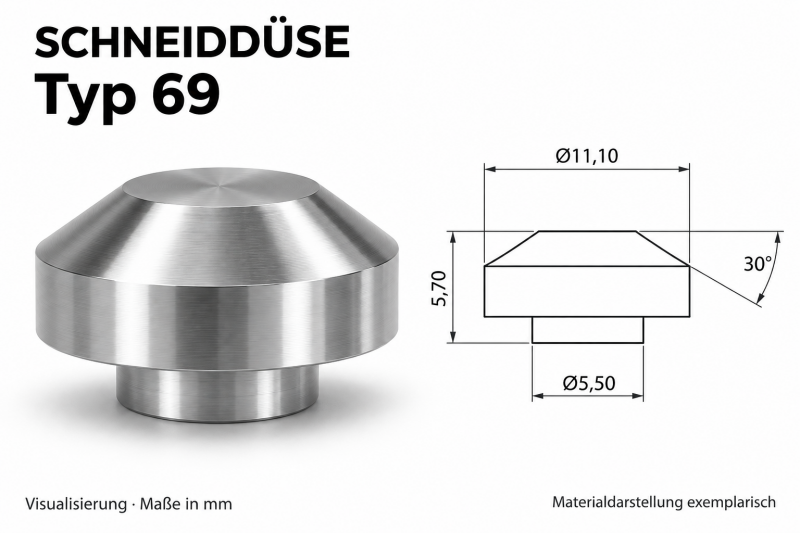
Schneiddüse Typ 69 – Wasserdüse zur Erzeugung des Schneidstrahls. Die passende Ausführung richtet sich nach dem Schneidkopf und der benötigten Bohrung
Schneiddüse ASC Typ /0
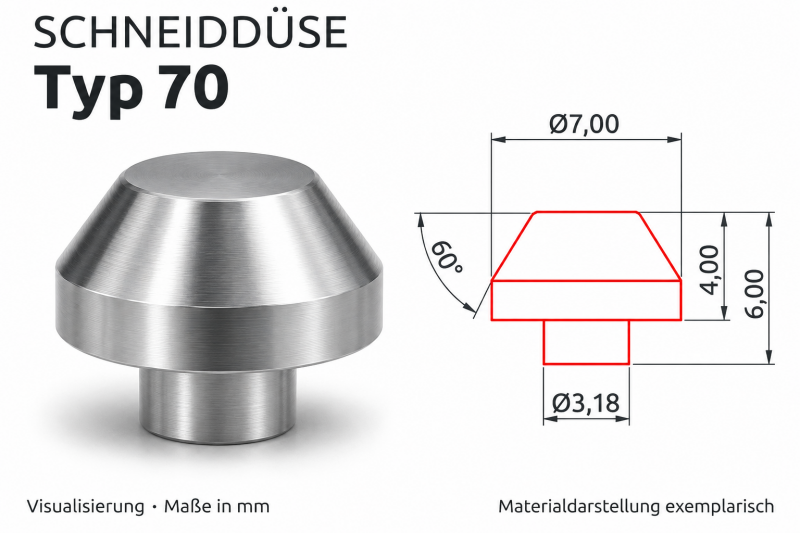
Schneiddüse Typ 70 – Präzisionsdüse für Wasserstrahl-Schneidköpfe der passenden Bauform. Die Düsenbohrung gibt dem Hochdruckwasser einen definierten Austrittsquerschnitt.
Schneiddüse ASC Typ 85
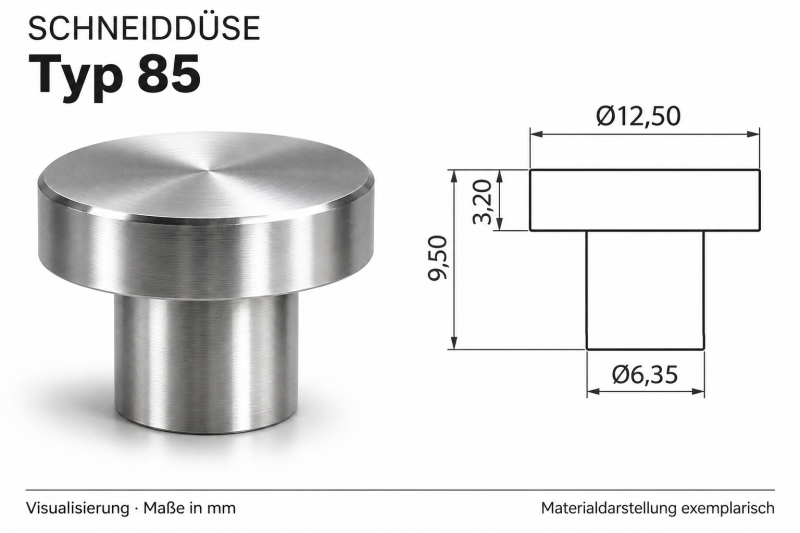
Schneiddüse Typ 85 – Wasserdüse für den Austausch in kompatiblen Schneidköpfen. Für die passende Ausführung sind der Düsentyp und der Bohrungsdurchmesser maßgeblich.
Schneiddüse ASC Typ 97
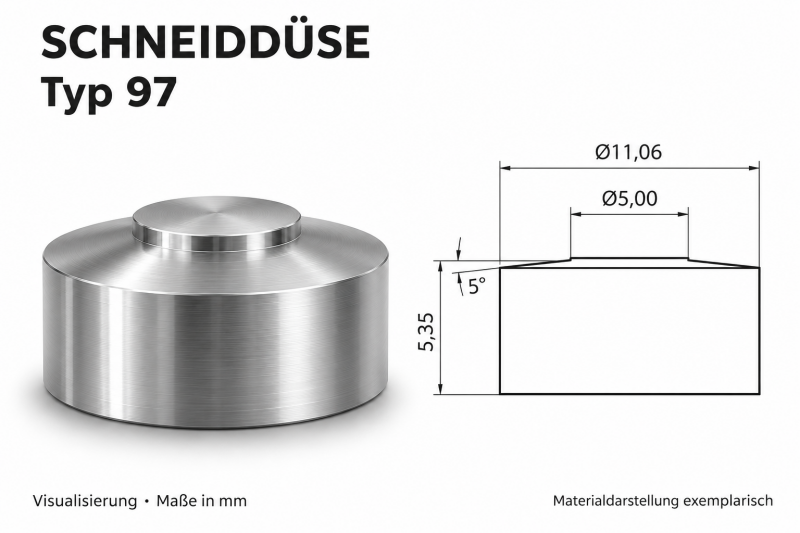
Schneiddüse Typ 97 – Schneiddüse zur präzisen Formung des Hochdruckwasserstrahls. Bei der Anfrage können Sie die benötigte Bohrung zusammen mit dem Düsentyp angeben.

Geben Sie uns den Typ / Artikelnummer und die Bohrung an
Schneiddüsen in Diamant zum Wasserstrahlschneiden haben eine sehr lange Standzeit. Sie soll normalerweise bei circa 400 - 600 Stunden liegen. Hier beeinträchtigt die Bearbeitung positiv oder negativ die Standzeit.
Schneidkopf für SLICE 2 mit Diamant-Schneiddüse
Schneidkopf mit Diamantdüse für das Wasserstrahlschneiden, erhältlich in fünf Bohrungsgrößen.
Schneidkopf SLICE2 mit ID 0,10 mm
Schneidkopf SLICE2 mit ID 0,13 mm
Schneidkopf SLICE2 mit ID 0,17 mm
Schneidkopf SLICE2 mit ID 0,25 mm
Schneidkopf SLICE2 mit ID 0,30 mm

Beschreiben Sie Ihre Schneiddüse, ihre Bearbeitung.
Persönliche Beratung – anrufen
ASC - Happtsitz
ASC - Technisches Büro